Inspección de calidad de control de calidad de producción.
Informe de inspección de parámetros de rendimiento eléctrico del devanado del estator
1. Propósito de la inspección
Durante el proceso de bobinado del estator, se prueban los parámetros de rendimiento eléctrico del estator (resistencia e inductancia) para garantizar que cumplan con los requisitos de diseño. Las pruebas precisas utilizando un puente digital RC garantizan un funcionamiento estable del motor, evitan la vibración electromagnética causada por anomalías de parámetros y mejoran la calidad y el rendimiento del producto.
2. Equipo de inspección
Se utiliza un puente digital RC calibrado con capacidades de medición de alta precisión para obtener con precisión los parámetros de resistencia e inductancia del estator para cumplir con los requisitos de inspección.
3. Proceso de inspección
● Preparación: Conecte el estator bobinado a los terminales de prueba del puente digital RC según las especificaciones, garantizando conexiones seguras y un buen contacto. Verifique el entorno de prueba (como la temperatura y la humedad) para evitar que factores ambientales interfieran con los resultados de la medición.
● Prueba de parámetros: opere el puente digital RC, seleccione el modo de prueba correspondiente (medición de resistencia o inductancia), inicie el programa de prueba y lea y registre los valores de resistencia e inductancia del estator.
● Comparación y verificación: compare los parámetros de prueba con los valores estándar de resistencia e inductancia especificados en los dibujos de diseño para determinar si están dentro del rango de tolerancia permitido.
4. Resultados de la prueba
Informe de prueba de alta potencia del estator
1. Propósito de la prueba
Durante la producción del estator se realiza una prueba de alto potencial. Se aplica un voltaje de 1800 V (300 V por encima del estándar) mediante un probador de hipot. La duración de la prueba se controla a 5 segundos, la corriente es ≤5 mA y no se produce ningún arco. Esto verifica el rendimiento del aislamiento del estator, garantiza el funcionamiento del motor sin fugas y mejora la seguridad y confiabilidad del producto.
2. Equipo de prueba
Se utiliza un probador de hipot calibrado, que genera con precisión el voltaje establecido, monitorea la corriente en tiempo real y presenta detección de arco, cumpliendo con los requisitos de alta precisión y alta confiabilidad de las pruebas de hipot del estator.
3. Procedimiento de prueba
● Preparación: Conecte el estator a los electrodos del hipot tester como se especifica, asegurando conexiones seguras y buen contacto. Limpie el área de prueba, manténgala seca, libre de residuos conductores y evite interferencias ambientales.
● Configuración de parámetros: configure el probador de hipot a un voltaje de prueba de 1800 V, una duración de prueba de 5 segundos y un umbral de corriente de 5 mA. Habilite la función de detección de arco. Después de confirmar que los parámetros son correctos, inicie la prueba.
● Ejecución de la prueba: El probador aumenta automáticamente el voltaje a 1800 V y lo mantiene durante 5 segundos, mientras monitorea simultáneamente la corriente y el arco. Durante la prueba, la salida de voltaje permaneció estable a 1800 V, la corriente no superó los 5 mA y no se produjo ningún arco (se registraron datos de corriente específicos según las condiciones reales).
● Verificación de resultados: Si no se produjo ninguna ruptura de voltaje, corriente que exceda el límite o arco durante toda la prueba, la prueba se considera aprobada; en caso contrario, se considera fallido.
Informe de prueba de resistencia a tierra de todo el dispositivo
1. Propósito de la prueba
Esta prueba se realiza en todo el dispositivo. Al aplicar una corriente de 25 A, se verifica el valor de la resistencia a tierra para ver si es inferior a 90 miliohmios. Esto garantiza la confiabilidad de todo el sistema de conexión a tierra del dispositivo, evita riesgos de fugas y mejora la seguridad eléctrica del producto.
2. Equipo de prueba
Se utiliza el probador de resistencia a tierra RK2678XM. Cuenta con capacidades precisas de medición de resistencia y salida de corriente. Puede generar de manera estable una corriente de prueba de 25 A y obtener con precisión valores de resistencia a tierra, cumpliendo con los requisitos de prueba.
3. Procedimiento de prueba
● Preparación: Conecte el terminal de tierra de todo el dispositivo a la interfaz correspondiente del probador, asegurando una conexión segura y un buen contacto. Verifique el entorno de prueba para asegurarse de que no haya factores de interferencia.
● Configuración de parámetros: en el probador RK2678XM, configure la corriente de prueba en 25 A y el temporizador en 3,0 s (como lo indica el instrumento) e inicie la prueba.
● Ejecución de la prueba: El probador genera automáticamente una corriente de 25 A durante 3 segundos, mide y muestra simultáneamente el valor de resistencia de tierra y registra los datos de la prueba (el valor de resistencia de prueba real debe complementarse según el resultado).
● Determinación del resultado: compare el valor de resistencia de la prueba con el estándar (menos de 90 miliohmios) para determinar si la prueba es aceptable.
Informe de prueba actual de fuga de electrodomésticos de clase 1
1. Propósito de la prueba
Las pruebas de corriente de fuga se realizan en aparatos de Clase 1 (productos que dependen de aislamiento básico y conexión a tierra para protección). Según los estándares de seguridad relevantes (como la serie GB 4706/IEC 60335), se utilizan instrumentos profesionales para medir los valores de corriente de fuga para garantizar que estén dentro de los límites estándar (normalmente no más de 0,75 mA durante el funcionamiento normal). Esto garantiza la seguridad eléctrica del producto y mitiga los riesgos de fugas.
2. Equipo de prueba
Se utiliza un probador de corriente de fuga (modelo de instrumento específico por especificar). Presenta una medición de corriente precisa y una salida de voltaje estable, simulando condiciones de voltaje nominal y cumpliendo con los requisitos para las pruebas de corriente de fuga de electrodomésticos Clase 1.
3. Procedimiento de prueba
● Conexión del equipo: Conecte el aparato Clase 1 bajo prueba de acuerdo con las especificaciones del instrumento. Asegúrese de que los terminales de tierra y alimentación estén firmemente en contacto con los conectores correspondientes del probador y verifique que el cableado sea correcto.
● Configuración de parámetros: en el probador, establezca el voltaje de prueba en el voltaje nominal del producto (o 1,06 veces el voltaje nominal, según el estándar) e inicie la prueba de corriente de fuga.
● Ejecución de la prueba: El probador aplica voltaje automáticamente, simulando las condiciones de funcionamiento del aparato, recopilando y mostrando datos de corriente de fuga en tiempo real. Los valores de corriente de fuga máxima y estable se registran durante la prueba (los datos reales de la prueba deberán complementarse en función de los resultados. Por ejemplo, durante la prueba, la corriente de fuga se estabilizó en 0,3 mA, significativamente por debajo del estándar de 0,75 mA).
● Determinación del resultado: Compare los datos de la prueba con el estándar de corriente de fuga Clase 1 (≤0,75 mA para funcionamiento normal) para determinar el cumplimiento.
Informe de prueba de velocidad del motor
1. Propósito de la prueba
Se utiliza un probador de estroboscopio LED de alta precisión, que no requiere calentamiento, para probar la velocidad del motor en cada marcha para garantizar que coincida con precisión con los requisitos de diseño y que la desviación de velocidad se controle a no más de 1 rpm. Esto garantiza un rendimiento estable del motor y respalda la confiabilidad general del equipo.
3. Equipo de prueba
Un probador de estroboscopio LED de alta precisión, que no requiere calentamiento, captura de forma rápida y precisa información sobre la velocidad del motor, presentando claramente el estado operativo del motor en diferentes marchas y cumpliendo con los requisitos de medición de velocidad de alta precisión.
3. Procedimiento de prueba
● Preparación del equipo: Coloque el motor de manera estable en el banco de pruebas, asegurando que no se mueva ni se mueva. Encienda el probador del estroboscopio LED y calibre los parámetros del instrumento para garantizar la precisión de la prueba.
● Prueba de engranajes: Ajuste el motor a cada engranaje diseñado en secuencia. Una vez que el motor esté funcionando de manera estable, encienda el probador del estroboscopio LED y apúntelo a los componentes giratorios del motor (como el eje, el impulsor, etc.). Utilizando el efecto de sincronización del estroboscopio, lea y registre el valor de velocidad para la marcha correspondiente.
● Comparación de datos: compare la velocidad real de cada marcha con la velocidad de diseño una por una para determinar si la desviación está dentro del rango de no más de 1 revolución.
Informe de prueba de equilibrio automático del rotor
1. Propósito de la prueba
El equilibrado automático del rotor se realiza según el estándar G2.5, controlando la desviación de masa unilateral dentro de 350 mg. El uso de equipos de equilibrio dinámico profesionales y de alta precisión garantiza un funcionamiento suave del motor y mejora el rendimiento y la estabilidad general del motor.
2. Equipo de prueba
El equipo de equilibrio dinámico profesional y de alta precisión, equipado con capacidades precisas de detección de masa y análisis de desviación, completa de manera eficiente las pruebas de equilibrio dinámico del rotor, cumpliendo con los estrictos requisitos del estándar G2.5.
3. Proceso de prueba
● Sujeción del rotor: El rotor que se va a probar se sujeta firmemente a la posición de trabajo del instrumento de equilibrio dinámico utilizando herramientas especializadas. Asegúrese de que la abrazadera sea segura y que la coaxialidad cumpla con los requisitos de la prueba para evitar que los errores de sujeción afecten los resultados de la prueba.
● Configuración de parámetros: en el instrumento de prueba, establezca el umbral de control de masa unilateral en 350 mg de acuerdo con el estándar G2.5 y las especificaciones del rotor. Confirme parámetros como la velocidad de prueba y la frecuencia de adquisición, e inicie el programa de prueba.
● Operación de prueba: el instrumento impulsa el rotor, recopila datos de vibración e información de distribución de masa en tiempo real, y analiza y calcula automáticamente la desviación de masa unilateral. Durante la prueba, la pantalla del instrumento muestra la curva de datos y el estado en tiempo real. Por ejemplo, en esta prueba, el resultado final mostró "OK", lo que indica que la desviación de masa está dentro de los 350 mg (los datos específicos pueden complementarse según sea necesario).
● Verificación de resultados: si la prueba muestra una desviación de masa en un solo lado de ≤350 mg, la prueba de equilibrio dinámico del rotor se considera aprobada. De lo contrario, se considera insatisfactorio y requiere corrección del rotor y nueva prueba.
Inspección de material entrante
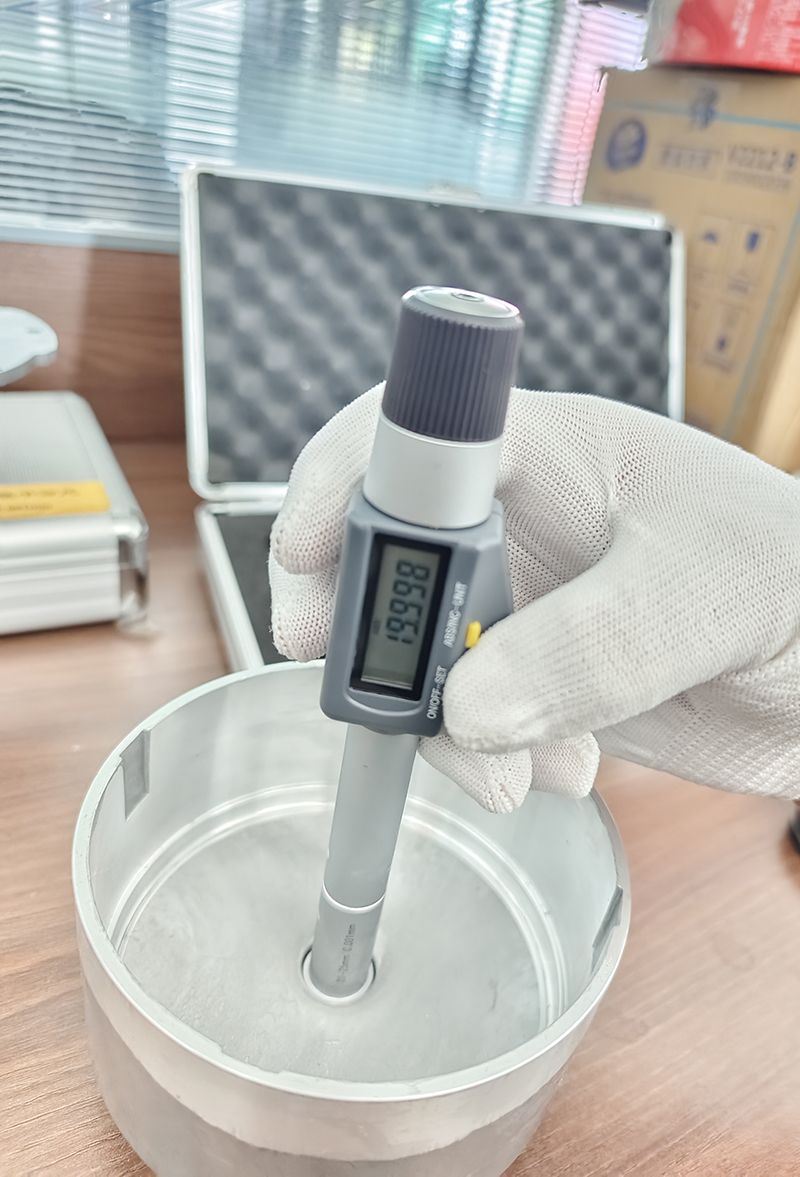
Informe de inspección de dimensiones del rotor del motor
1. Propósito de la inspección
Inspeccione las dimensiones clave del anillo exterior del rotor del motor (como el diámetro del orificio del eje y el diámetro de montaje del anillo magnético) para asegurarse de que cada dimensión esté dentro de una tolerancia de 2 micrones. Esto minimiza la vibración y garantiza una fuerza de rotación uniforme del campo magnético durante la rotación del rotor.
2. Equipo de inspección
Se utiliza un micrómetro digital con capacidades de medición de alta precisión. La calibración se completa antes de la medición para garantizar la precisión de los datos.
3. Procedimiento de inspección
Con guantes protectores, retire el componente del rotor del motor que se va a inspeccionar y colóquelo de manera constante sobre la mesa de inspección.
Opere el micrómetro digital, alineándolo con el diámetro del orificio del eje, el diámetro de montaje del anillo magnético y otros puntos de inspección. Mida lentamente, lea y registre los datos en profundidad. Por ejemplo, el diámetro del orificio del eje que se muestra en esta medición es 19,998 mm (estos son datos de muestra; se deben utilizar datos de inspección completos y reales).
Repita las mediciones en diferentes ubicaciones para garantizar la coherencia de los datos y compare las dimensiones especificadas en el dibujo con la tolerancia de 2 micrones.
4 resultados de la prueba
Las pruebas revelaron que todas las dimensiones clave del anillo exterior del rotor del motor (como el diámetro del orificio del eje y el diámetro de montaje del anillo magnético, que están sujetos a verificación adicional) estaban dentro de una tolerancia de 2 micrones, cumpliendo con los requisitos dimensionales del dibujo. Esto garantiza una vibración mínima del rotor y una fuerza de rotación uniforme del campo magnético durante la rotación del rotor.
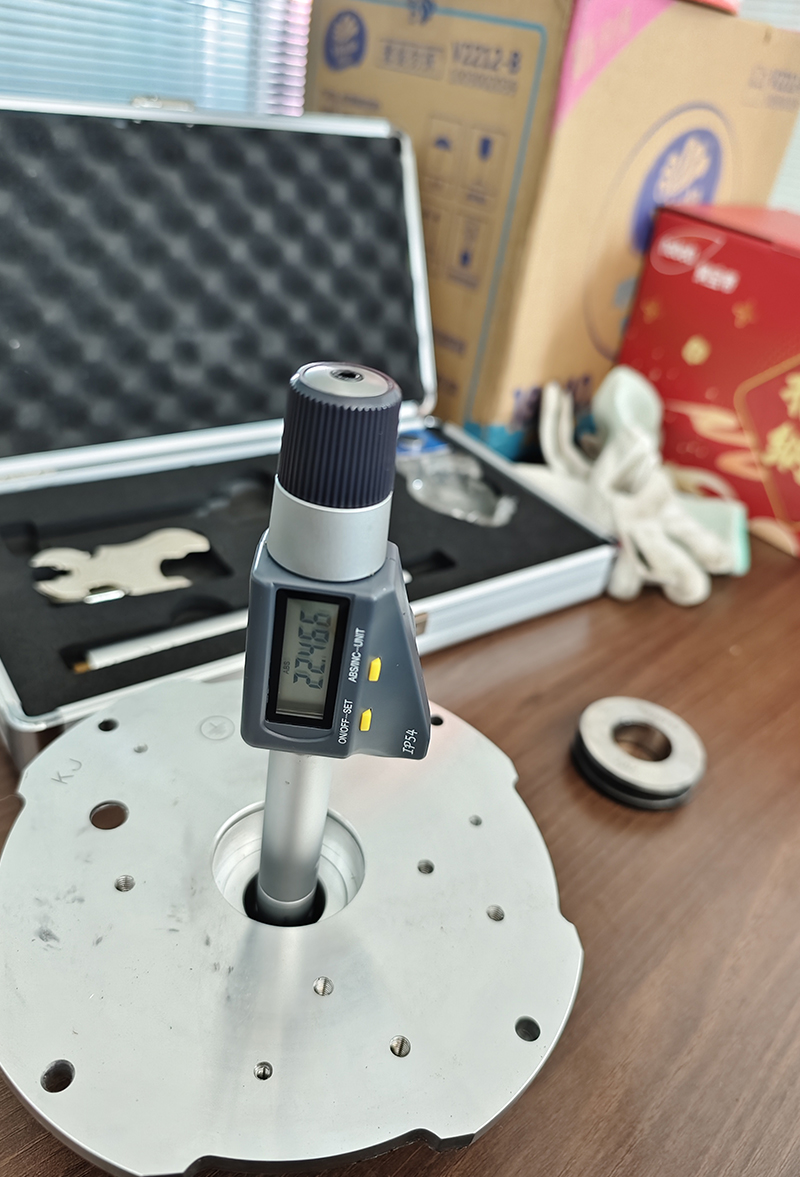
Inspección de material entrante de piezas del motor (carcasa trasera)
1. Propósito de la inspección
De acuerdo con los requisitos del dibujo, la carcasa trasera del motor se inspecciona tal como se recibió. Las dimensiones clave se miden y verifican con precisión para garantizar la estabilidad después de la instalación.
2. Equipo de inspección
Se utiliza un micrómetro interno (Modelo: ES-1). Este equipo ha sido calibrado antes de la inspección para garantizar que la precisión de su medición cumpla con los requisitos de inspección.
3. Proceso de inspección
Inspección de apariencia: Se realiza una inspección preliminar de la carcasa trasera del motor para confirmar que no hay defectos visibles en la superficie, como grietas, poros o deformaciones, y que no hay problemas estéticos que puedan afectar las mediciones dimensionales posteriores o el ensamblaje del motor.
Medición dimensional
Coloque la carcasa trasera del motor de forma segura en una mesa de trabajo de inspección plana y limpia para evitar movimientos o sacudidas durante el proceso de medición.
De acuerdo con los requisitos dimensionales indicados en el dibujo, se utiliza un micrómetro interno para medir las dimensiones clave de la carcasa trasera, incluido el diámetro interior, el diámetro del orificio y el ancho de la ranura. Por ejemplo, al medir un diámetro interior específico, inserte lentamente el micrómetro interior en el orificio y gírelo suavemente para garantizar un contacto total y el posicionamiento adecuado de la punta de medición. Después de que la lectura se estabilice, lea y registre los datos. Esta vez, la medida del diámetro interior muestra 26,071 mm (datos de ejemplo; las medidas reales deben registrarse en detalle según circunstancias específicas).
Para cada dimensión crítica, realice al menos tres mediciones en diferentes ubicaciones para minimizar el error de medición. Después de cada medición, registre cuidadosamente los datos de la medición.
4. Resultados de la inspección
Comparación de dimensiones: compare las dimensiones medidas con las dimensiones especificadas en el dibujo y calcule la desviación dimensional. Después de la inspección, las desviaciones para cada dimensión crítica están dentro del rango de tolerancia de menos de 2 mm, cumpliendo con los requisitos del dibujo.
Conclusión general: Según la inspección visual y la medición dimensional de la carcasa trasera del motor, este lote de materiales entrantes para la carcasa trasera del motor cumple con los requisitos de precisión dimensional y puede garantizar la estabilidad operativa del motor después de la instalación. Este lote de materiales entrantes para la carcasa trasera del motor se considera calificado.
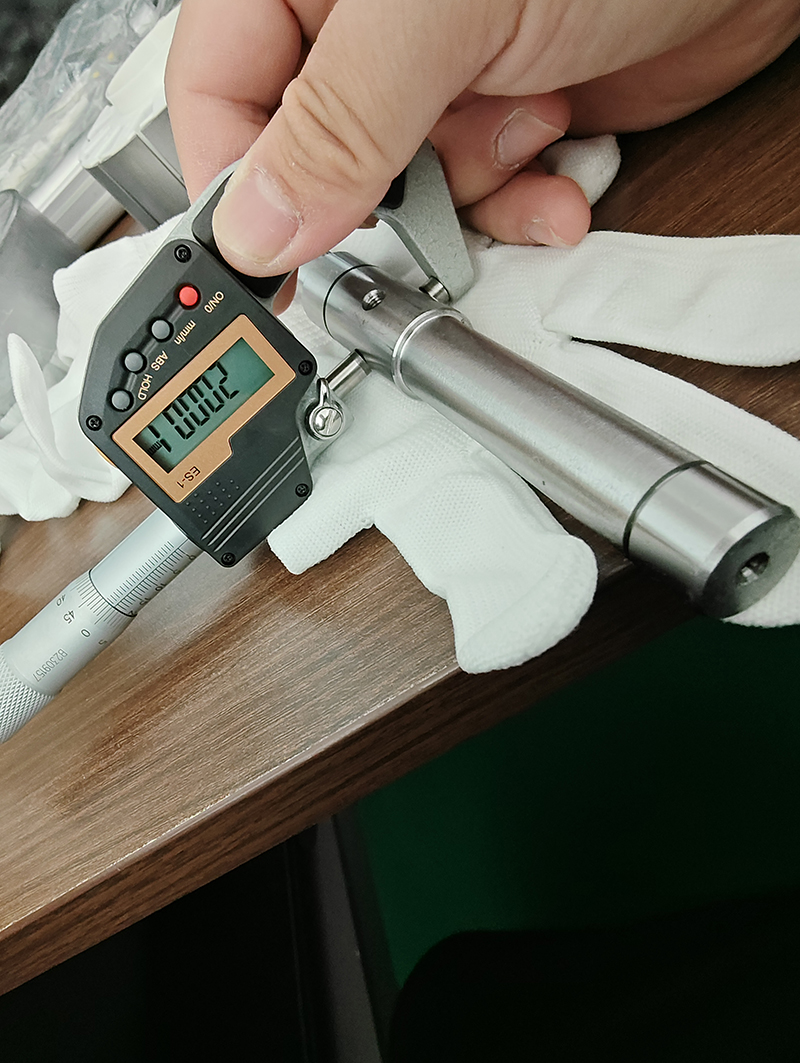
Informe de inspección de muestreo de control de calidad del material entrante del eje del motor
1. Propósito de la inspección
Se toman muestras de los ejes de los motores entrantes para su inspección. Las dimensiones clave (posición del rodamiento y longitud) se miden para garantizar que las tolerancias cumplan con los estándares (posición del rodamiento ≤ 0,003 mm, longitud ≤ 0,3 mm) para garantizar un funcionamiento estable del motor. Como el eje del motor es un componente central, la precisión dimensional afecta significativamente el rendimiento.
2. Equipo de inspección
Se utilizan calibradores y micrómetros exteriores calibrados para medir con precisión las dimensiones del eje. La precisión del equipo cumple con los requisitos de inspección.
3. Proceso de inspección
Selección de muestreo: seleccione aleatoriamente muestras del lote entrante de ejes de motor de acuerdo con [reglas de muestreo específicas, como GB2828] para garantizar la representatividad.
Medición de dimensiones
Dimensiones de la posición del cojinete: Utilice un micrómetro exterior para ajustar suavemente la ubicación de instalación del cojinete del eje del motor. Mida varias secciones del eje del motor, registre los datos, calcule las tolerancias y verifique si hay tolerancias de ≤ 0,003 mm.
Longitud: Utilice un calibrador para medir la longitud del eje del motor en ambos extremos y en el medio, tomando el promedio de los valores y determinando si el error es ≤ 0,3 mm.
Registro y análisis de datos: registre los datos de medición en detalle, compárelos con el rango de error estándar y analice el cumplimiento dimensional de la muestra.
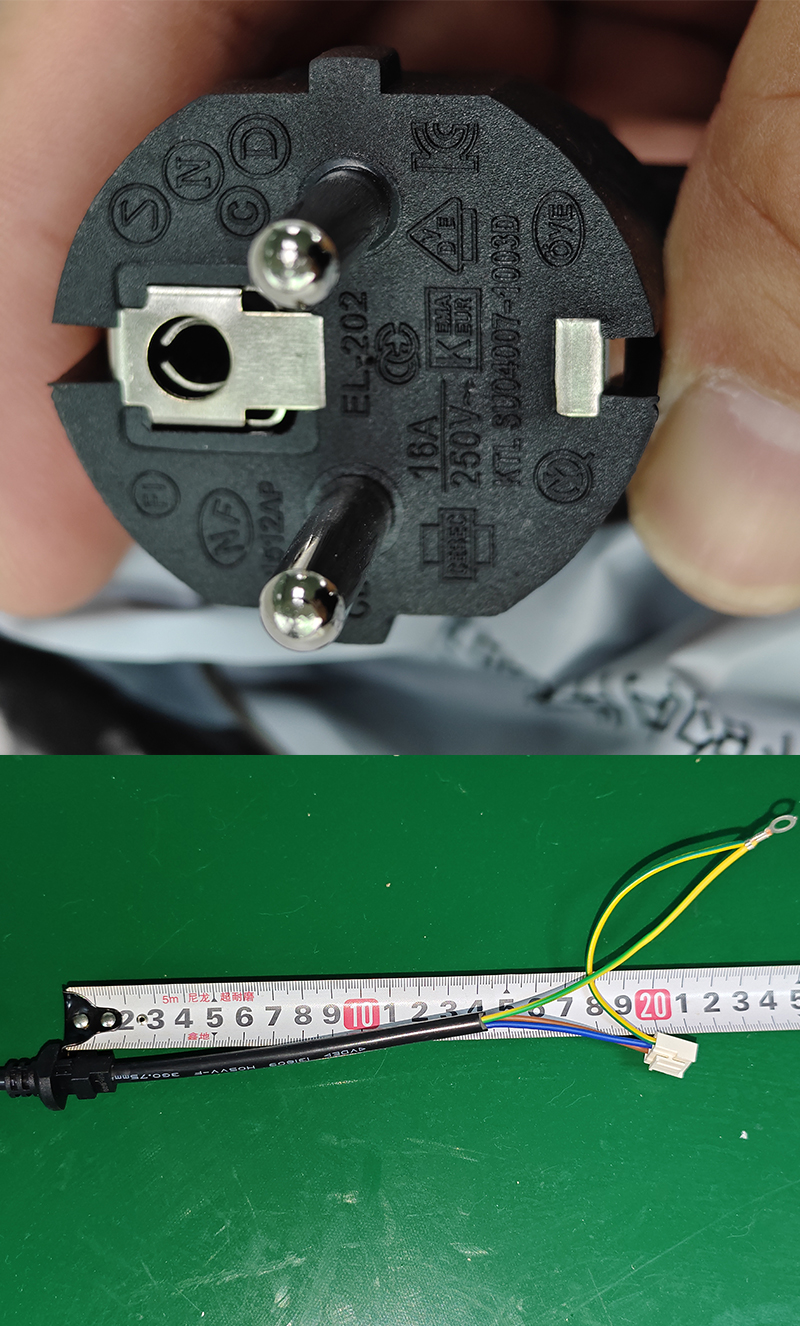
Informe de inspección de material entrante del cable de alimentación
1. Propósito de la inspección
Los cables de alimentación entrantes se inspeccionan minuciosamente, abarcando las dimensiones (longitud del cable, diámetro y grosor de la funda) y el contenido impreso (cable y enchufe) para garantizar que el modelo cumpla con las normas de seguridad y cumpla con los requisitos de certificación de seguridad del mercado local del cliente, garantizando así el cumplimiento y la calidad del producto.
2. Equipo de inspección
Se utilizan una regla calibrada y un calibre (pantalla digital) para una medición dimensional precisa. La inspección visual del contenido impreso cuenta con la ayuda de una fuente de luz estándar y documentación de seguridad.
3. Proceso de inspección
(I) Medición de dimensiones
Longitud del cable: Coloque una regla a lo largo del eje del cable de alimentación y mida la longitud efectiva del cable. Registre los datos y verifique la coherencia con el valor diseñado.
Diámetro del cordón: Utilice un calibrador para medir el diámetro del cordón en diferentes lugares. Promedie los valores medidos varias veces para determinar si el cable cumple con las tolerancias de especificación.
Espesor de la carcasa: presione con cuidado el calibrador contra la superficie exterior del cable para medir y calcular el espesor para garantizar el cumplimiento de las normas de seguridad y aislamiento.
(2) Inspección de impresión
Impresión de líneas: bajo suficiente luz, inspeccione visualmente el número de modelo, las especificaciones y otra información impresa en la superficie de la línea para verificar el cumplimiento de las normas de seguridad. Compruebe la claridad y integridad de la impresión.
Impresión del enchufe: observe el número de modelo, las marcas de certificación y otra información impresa en la superficie del enchufe. Con base en la documentación de seguridad, confirme el cumplimiento de las especificaciones de modelo y marcado especificadas por la certificación de seguridad del mercado local del cliente.
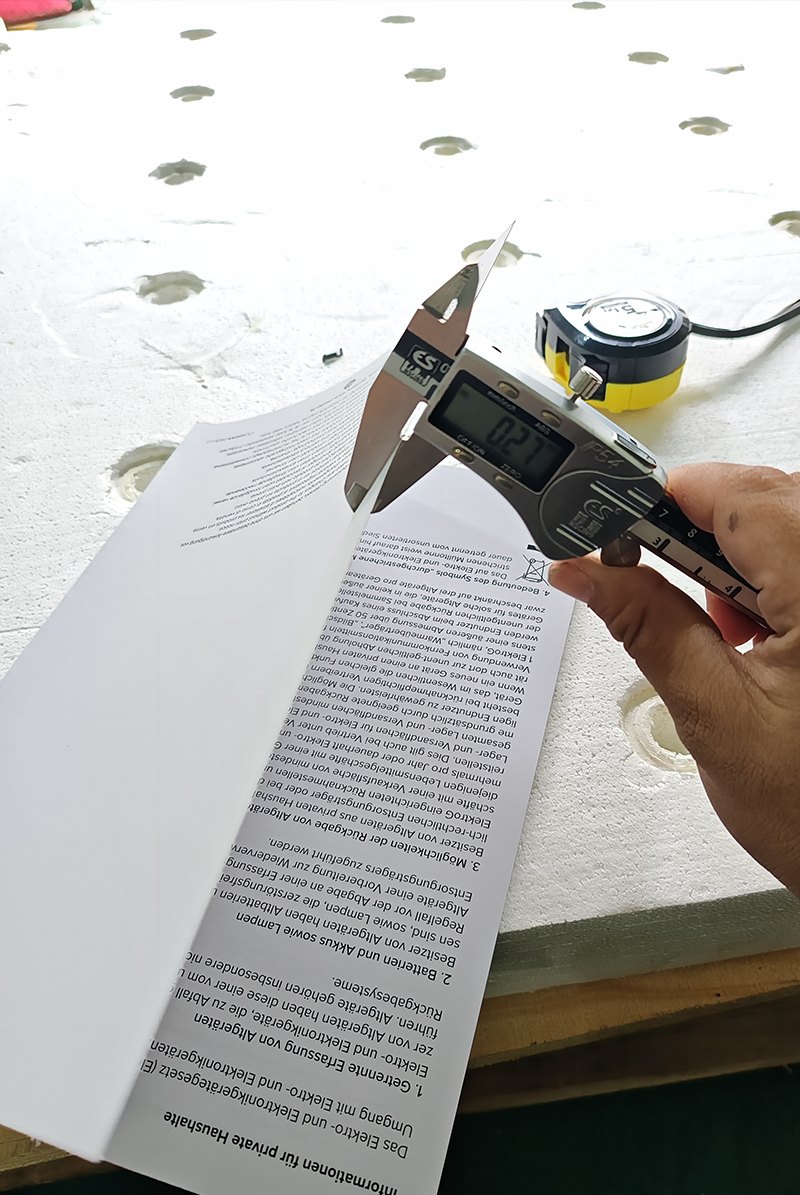
Manual de instrucciones inspección de material entrante.
Elementos de prueba y resultados.
(1) Detección de errores de impresión de contenido
El contenido del manual fue revisado página por página y párrafo por párrafo. No se encontraron errores de ortografía, errores de lógica de oraciones, omisiones de información y otros errores de imprenta. El contenido era preciso y completo.
(2) Detección de claridad de contenido
Al observar bajo luz natural y fuentes de luz auxiliares, el texto y los patrones del manual se imprimieron con claridad, la tinta se distribuyó uniformemente y no hubo borrosidades, imágenes fantasma, decoloración ni otros problemas que afecten la lectura, cumpliendo con los requisitos de lectura normales.
(3) Detección de materiales
Utilizando [métodos específicos de identificación de materiales, como el método de combustión, detección de instrumentos de análisis de componentes, etc., que deben combinarse con las condiciones reales], se probó el material de papel utilizado en el manual para confirmar que su material es consistente con el [nombre del material requerido por el cliente] requerido por el cliente, y que las propiedades físicas del papel, como el grosor y la dureza, cumplen con los estándares. El espesor del papel se midió con un calibre [datos de medición específicos, como esta medición muestra 0,27 mm, combinados con los requisitos del cliente para determinar si cumple con el estándar], que está dentro del rango de parámetros del material requerido por el cliente.
(4) Inspección dimensional: utilice calibres, cintas métricas u otras herramientas para medir las dimensiones del manual de instrucciones, incluido el largo, el ancho y el grosor. Después de la medición, compare las dimensiones de cada lado del manual de instrucciones (datos de medición específicos) con las dimensiones requeridas por el cliente (dimensiones requeridas por el cliente). Si las desviaciones están dentro de las tolerancias permitidas, las dimensiones se consideran aceptables.
Informe de inspección de material entrante para componentes estructurales completos de la máquina
1. Propósito de la inspección
La inspección del material entrante se realiza en otros componentes estructurales de la máquina completa (como conectores de motor superior e inferior, soportes de ventilador de pared, etc.). Las dimensiones se miden de acuerdo con los dibujos y los errores dimensionales se controlan (error dimensional máximo ≤ 2,5 mm, error dimensional mínimo ≤ 1 mm) para garantizar la instalación adecuada de la máquina completa y mejorar la durabilidad del producto.
2. Equipo de inspección
Utilice reglas y calibradores calibrados (como calibradores digitales) para garantizar que la precisión de la medición cumpla con los requisitos de inspección.
3. Proceso de inspección
Inspección preliminar de apariencia: Inspeccione la superficie de los componentes para confirmar la ausencia de deformaciones, grietas, rebabas y otros defectos cosméticos que puedan afectar el ensamblaje y el rendimiento.
Medición de dimensiones: según los dibujos, use una regla y calibradores para medir cada dimensión (al menos tres veces) de los conectores del motor, soportes del ventilador de pared y otros componentes varias veces en diferentes ubicaciones, registrando los datos. Por ejemplo, para los conectores del motor, mida el diámetro de la tubería y las dimensiones de las orejetas de conexión; Para los soportes del ventilador de pared, mida la longitud del marco y el espacio entre los orificios de montaje.
Determinación de errores: compare las dimensiones medidas con los requisitos del dibujo para determinar si el error excede el rango (error de dimensión más grande ≤ 2,5 mm, error de dimensión más pequeño ≤ 1 mm).
Inspección entrante de soportes de ventilador de pared.
Inspección de conectores de motor superior e inferior.
Componentes completos de la máquina (inspección de la cubierta de malla)


